-

- 河北三泰紧固件制造有限公司
-
全国服务咨询热线:
17633394448
17633394448
石家庄焊钉供应商的资质认证要求
在建筑、桥梁、铁路、电力设施等各类工程项目中,焊钉作为..唐山螺栓在极端天气下的防护措施
在各类基础设施与工业装备的运行环境中,紧固件虽为细微部..邢台螺栓预紧力控制技术探讨
在机械连接与工程结构领域,螺栓作为较基础、较广泛的紧固..张家口悬挑梁拉杆在异形建筑中的特殊设计方案
在当代建筑创作中,异形建筑以其突破常规的形态语言,不断..唐山焊钉的抗震性能测试与改进
在建筑与工程领域,每一个细微的组件都承载着不可忽视的安..衡水螺栓价格影响因素分析
在工业制造与建筑工程领域,螺栓作为基础性的连接紧固件,..张家口焊钉现货供应、快速发货!
在当今快速发展的工业领域,焊钉作为连接与固定的关键部件..衡水拉杆安装过程中的常见错误
在各类建筑、交通设施及工业设备中,拉杆作为关键的连接与..唐山拉杆在高铁站房建设中的成功应用
在当代大型基础设施建设领域,每一个细节都关乎整体工程的..石家庄悬挑梁拉杆的焊接工艺与无损检测
在现代建筑结构中,悬挑梁拉杆作为关键的承力构件,其安全..
在机械连接与工程结构领域,螺栓作为较基础、较广泛的紧固件之一,其性能直接关系到整体结构的稳定性与安全性。
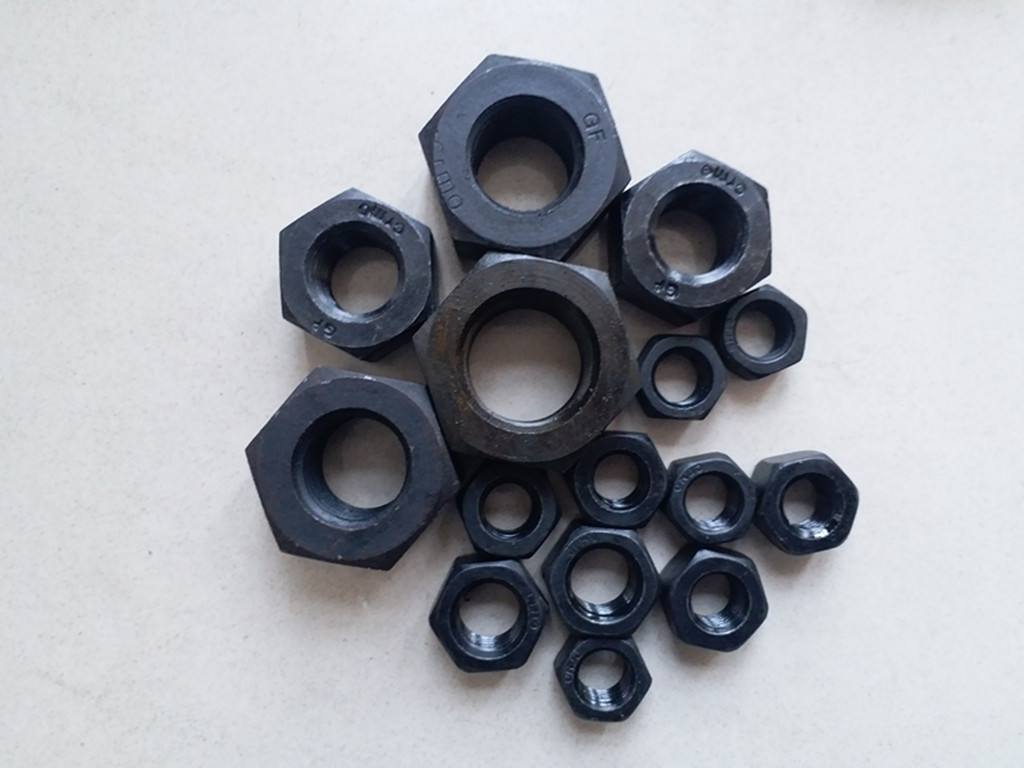
而螺栓预紧力的控制,则是决定螺栓连接质量的核心环节。
无论是在工业设备安装、建筑结构装配,还是在轨道交通、电力设施等场景中,预紧力的精确控制都扮演着不可替代的角色。
本文将围绕螺栓预紧力的控制技术展开探讨,结合行业实践与技术要点,为相关从业者提供参考与思路。
一、螺栓预紧力的基本概念与重要性
螺栓预紧力是指在拧紧螺栓过程中,螺栓与被连接件之间产生的轴向拉力。
这一力值的大小直接影响连接的可靠性:预紧力不足,会导致连接件在运行中发生松动,甚至引发结构失稳;预紧力过大,则可能造成螺栓过度拉伸、螺纹损伤,甚至被连接件压溃。
因此,合理控制预紧力,是确保螺栓连接既安全又经济的关键。
在实际工程中,预紧力的控制并非简单的“拧紧”操作,而是需要综合考虑螺栓材质、螺纹摩擦系数、支撑面摩擦系数、拧紧工具精度以及环境温度等多重因素。
不同工况下,对预紧力的要求也各不相同。
例如,在动态载荷或振动环境下,需要更高的预紧力储备以防止松动;而在精密设备中,则需避免过大的预紧力导致部件变形。
二、预紧力控制的主要技术方法
目前,行业内常用的预紧力控制方法主要包括扭矩控制法、转角控制法、屈服点控制法以及螺栓伸长量测量法等。
每种方法各有优劣,适用于不同的场景。
扭矩控制法是较为传统且应用较广的方式,通过设定拧紧扭矩来间接控制预紧力。
其优点是操作简便、工具通用性强,但缺点也十分明显:由于摩擦系数的离散性,扭矩与预紧力之间的换算关系存在较大偏差,预紧力精度通常只能控制在±25%左右。
对于精度要求较高的场合,这一方法往往难以满足需求。
转角控制法则是在螺栓贴合后,再旋转一个固定角度,使螺栓产生确定的伸长量,从而获得较为稳定的预紧力。
该方法受摩擦系数影响较小,精度可提升至±15%以内,但需要对螺栓和被连接件的弹性特性有准确把握,且操作过程相对复杂。
屈服点控制法是利用螺栓材料在屈服点附近的特性,通过实时监测扭矩与转角的变化率,判断螺栓是否达到屈服状态,从而控制预紧力。
这种方法精度高,但对拧紧设备的传感与控制系统要求较高,多用于关键连接部位。
螺栓伸长量测量法是较为直接和精确的方式,通过超声波测量或机械测量手段,直接获取螺栓的伸长量,进而计算预紧力。
其精度可达±5%以内,但成本较高,通常用于对安全性要求极高的场景,如大型动力设备或重要结构连接。
三、影响预紧力控制精度的关键因素
在实际操作中,预紧力的控制精度受多种因素影响,其中摩擦系数是较主要的变量。
螺纹摩擦系数与支撑面摩擦系数的波动,会直接导致相同扭矩下预紧力的显著差异。
因此,在重要连接中,常需对螺栓、螺母及垫圈进行表面处理一致性控制,并在装配前进行摩擦系数测试与分组匹配。
此外,拧紧工具的精度与校准状态也至关重要。
无论是手动扭矩扳手还是电动、气动拧紧设备,均需定期校准,确保输出扭矩的准确性。
同时,操作人员的技能水平与规范意识也会对结果产生影响,特别是在手动操作场景中,拧紧速度、是否连续施力等细节均可能造成预紧力偏差。
环境因素同样不可忽视。
温度变化会引起螺栓与被连接件的热膨胀差异,进而改变预紧力;而在潮湿或腐蚀性环境中,螺纹表面的锈蚀会显著改变摩擦系数,影响扭矩与预紧力的对应关系。
因此,在户外或特殊环境下的螺栓连接,需采取相应的防护措施并调整预紧力控制策略。
四、行业实践中的技术要点与建议
结合多年在紧固件制造与配套服务中的观察,我们建议在预紧力控制实践中关注以下几点:
其一,明确工况需求,合理选择控制方法。

对于一般机械连接,扭矩控制法即可满足需求;对于承受交变载荷或安全等级较高的连接,应优先考虑转角控制法或屈服点控制法,必要时采用伸长量测量法进行验证。
其二,重视摩擦系数的稳定性。
从螺栓生产环节即应控制表面处理质量,确保螺纹精度与表面粗糙度的一致性;在装配环节,可对同批次螺栓进行摩擦系数抽检,必要时进行润滑处理并统一拧紧参数。
其三,建立拧紧工艺规范与记录制度。
针对不同规格、不同材质的螺栓,制定明确的拧紧扭矩或转角参数,并在操作中记录关键数据,便于追溯与分析。
对于重要连接,建议采用具备数据存储功能的拧紧设备,实现过程可控。
其四,加强人员培训与工具管理。
定期对操作人员进行技能培训,强化规范意识;同时建立工具校准周期,确保拧紧设备始终处于良好状态。
其五,关注螺栓本身的质量一致性。
预紧力的控制效果,很大程度上取决于螺栓的尺寸精度、螺纹质量与材料性能。
选择具备稳定生产工艺与质量管控能力的紧固件供应商,是从源头保障预紧力控制效果的重要前提。
五、结语
螺栓预紧力控制技术虽看似细微,却关乎整个连接系统的安全与寿命。
随着工业制造向高精度、高可靠性方向发展,对预紧力控制的要求也将不断提升。
从方法选择到工艺执行,从工具管理到人员操作,每一个环节都需要严谨对待。
作为扎根于紧固件制造领域的企业,我们深知螺栓产品质量对预紧力控制的基础性作用,也持续关注行业技术动态,致力于为各类工程连接提供稳定可靠的紧固件产品。

未来,随着智能拧紧技术与数字化监测手段的普及,螺栓预紧力控制将朝着更精准、更可追溯的方向演进,为工程结构的安全运行提供更有力的保障。
手机网站
微信号码
地址:河北省 邯郸 河北省邯郸市永年区临洺关镇西洺阳村东
联系人:赵亮先生
微信帐号:


